Şişe Algılanıyor Ama Dolum Başlamıyor: Neden?
Sensörün ışığı yanıyor ama makine doldurmuyor mu? Sensör sinyalinden PLC girişine, tutucu konumundan çevrim izinlerine kadar dolumun hangi adımda beklediğini ayırıyoruz.
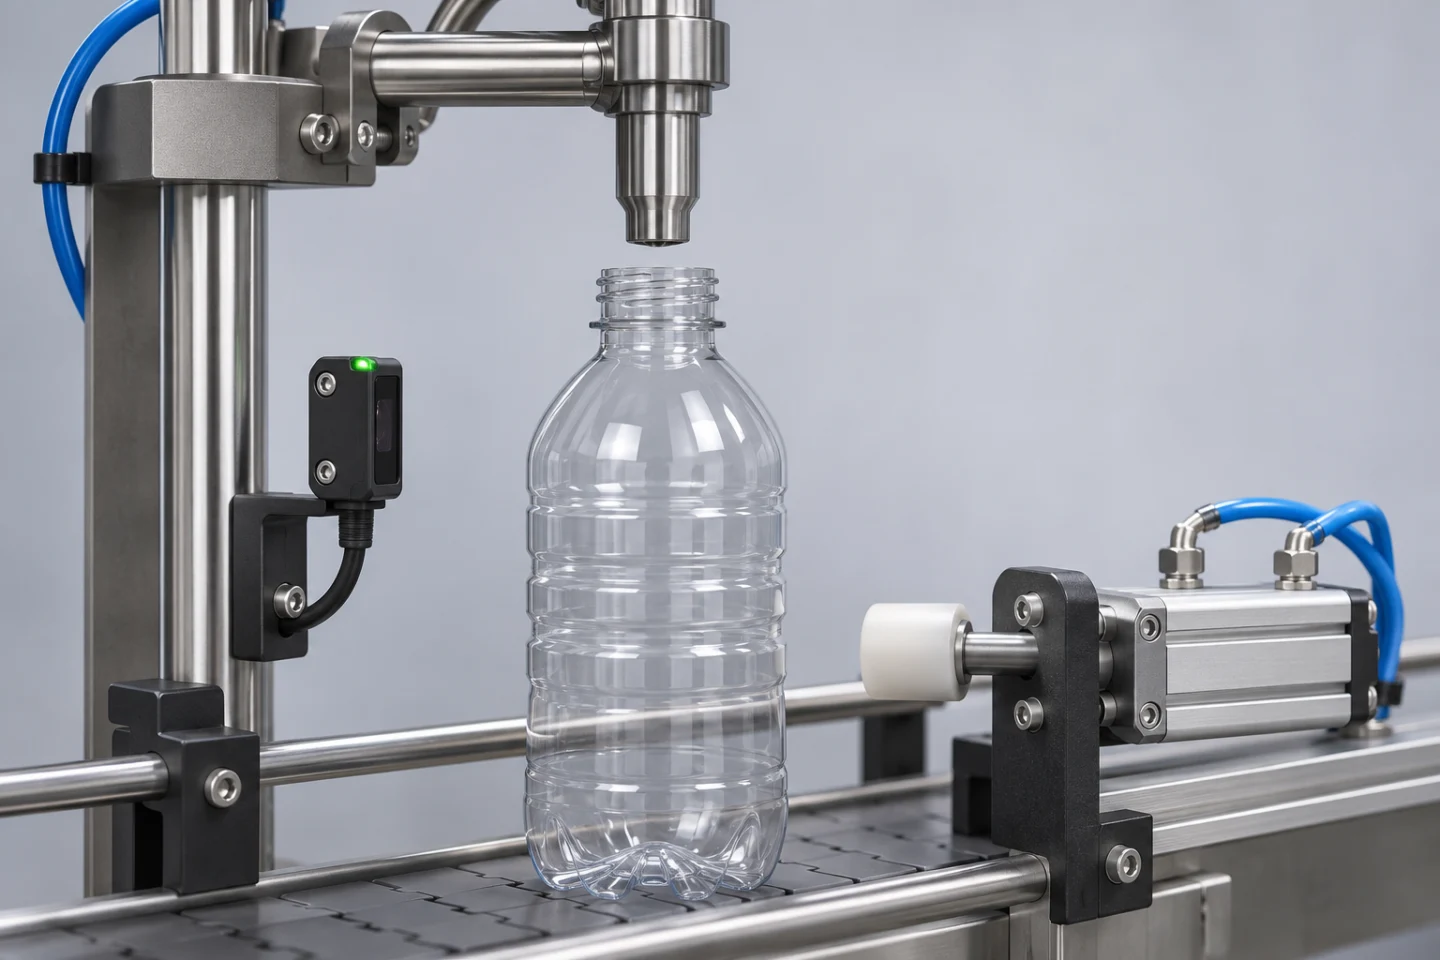
Şişenin sensör tarafından algılanması, PLC’nin doluma başlamak için gereken bütün koşulları gördüğü anlamına gelmez. Sensör çıkışının PLC’ye ulaşması, programın bu girişi doğru yorumlaması ve makinenin tanımlanmış çalışma izinlerinin tamamlanması gerekir.
Bu yüzden sensör ışığı yanarken makine; tutucu konumu, otomatik çalışma modu, önceki çevrimin bitmesi veya ürün hazır bilgisi gibi başka bir koşulu bekliyor olabilir. Buradaki örnek sıra ve durum görselleri kavramsaldır; belirli bir makinenin canlı tanı ekranı değildir. Kapak da temsili olarak üretilmiştir.
1. Sensör ışığı ile PLC girişini birbirinden ayırın
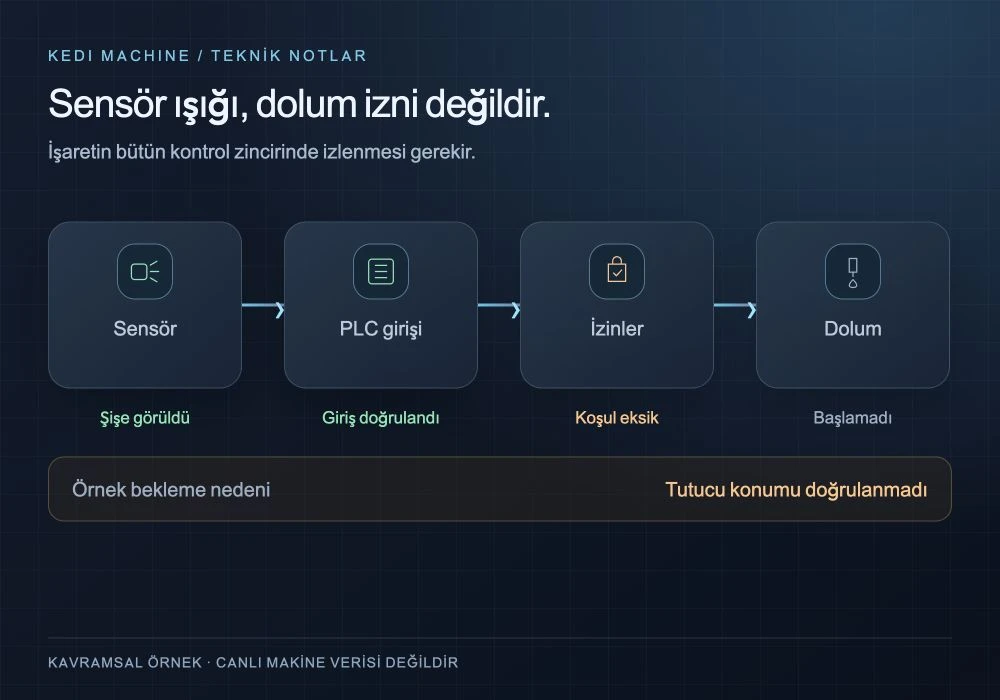
İlk sorunuz “sensörün ışığı yanıyor mu?” değil, “şişe geldiğinde PLC’de hangi giriş gerçekten değişiyor?” olmalı. Sensör üzerindeki LED’in neyi gösterdiği modele göre değişebilir; besleme göstergesi ile anahtarlama göstergesi aynı şey değildir.
Yetkili kişinin, makinenin güvenli tanı yöntemiyle şu zinciri izlemesi yararlıdır:
- Sensör gerçekten şişeye tepki veriyor mu?
- Sensörün çıkışı, seçilen PNP/NPN veya diğer bağlantı biçimine uygun mu?
- Kablo ve giriş ortak ucu, cihazların şemasına uygun mu?
- PLC’nin doğru fiziksel girişinde durum değişimi var mı?
- Program ve HMI aynı giriş bilgisini mi izliyor?
Bir HMI lambası başka bir etikete bağlıysa veya haberleşme kesilip eski değer ekranda kalmışsa “şişe var” görüntüsü yanıltıcı olabilir. HMI–PLC haberleşme kontrolü bu ayrımı yapmaya yardımcı olur.
2. Şişe var, peki dolum izinleri tamam mı?
Bir makinede aşağıdaki koşullardan bazıları kullanılabilir. Bu liste bütün makinelerde bulunması gereken tek bir program şablonu değildir:
- Otomatik çalışma modu ve başlatma isteği
- Şişenin dolum noktasında kararlı biçimde bulunması
- Durdurucu veya tutucunun beklenen konumunun doğrulanması
- Nozul hareketliyse uygun konum bilgisi
- Ürün beslemesinin hazır olması
- Önceki çevrimin tamamlanması ve yeni çevrime geçiş
- Makineye ait emniyet sisteminin gerekli çalışma izni
İlk karşılanmayan koşulu bulun. Bütün izinlerin sonucunu tek bir “hazır değil” mesajında toplamak yerine, bekleme nedenini operatöre göstermek teşhisi kolaylaştırır. Örneğin “Tutucu kapanma geri bildirimi bekleniyor” ifadesi, “Makine çalışmıyor” ifadesinden daha açıklayıcıdır.
Emniyet girişlerini köprülemek, PLC’de giriş/çıkış zorlamak veya koruyucu kilitlerini devre dışı bırakmak bir arıza bulma yöntemi olarak kullanılmamalıdır. Kontrol ve müdahale, makinenin güvenli çalışma ve enerji izolasyonu prosedürüne göre yetkili kişi tarafından yapılmalıdır.
3. Tutucuya komut verilmesi, kapandığını kanıtlar mı?
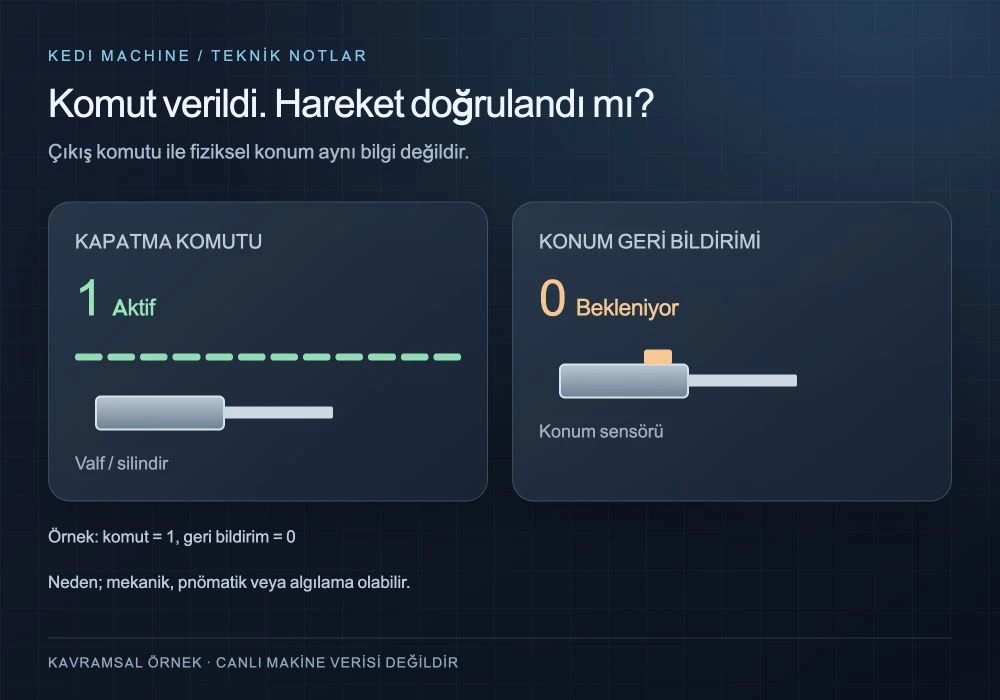
Hayır. PLC’nin valfe çıkış vermesi ile silindirin mekanik olarak beklenen konuma ulaşması iki ayrı bilgidir. Konum sensörü varsa programın beklediği geri bildirimin gerçekten geldiği kontrol edilir.
Kapanma komutu aktif, fakat geri bildirim yoksa farklı olasılıklar vardır: hareket gerçekleşmiyor olabilir; silindir konuma ulaşmıyor olabilir; konum sensörü veya kablosu doğru bilgi vermiyor olabilir. Yalnızca programdaki komuta bakarak bunlardan birini kesin neden ilan etmeyin.
Makine modelinin gerektirdiği besleme basıncı, valf davranışı ve mekanik hareket bakım kapsamında incelenir. Gelişigüzel bir basınç değeri seçilmez. Makinede konum sensörü yoksa varmış gibi bir doğrulama göstergesi kullanılmamalıdır. Zamanla ilerleyen bir adımın doğrulama seviyesi farklıdır ve tasarımda açıkça tanımlanmalıdır.
4. Makine eski çevrimde veya yanlış modda kalmış olabilir mi?
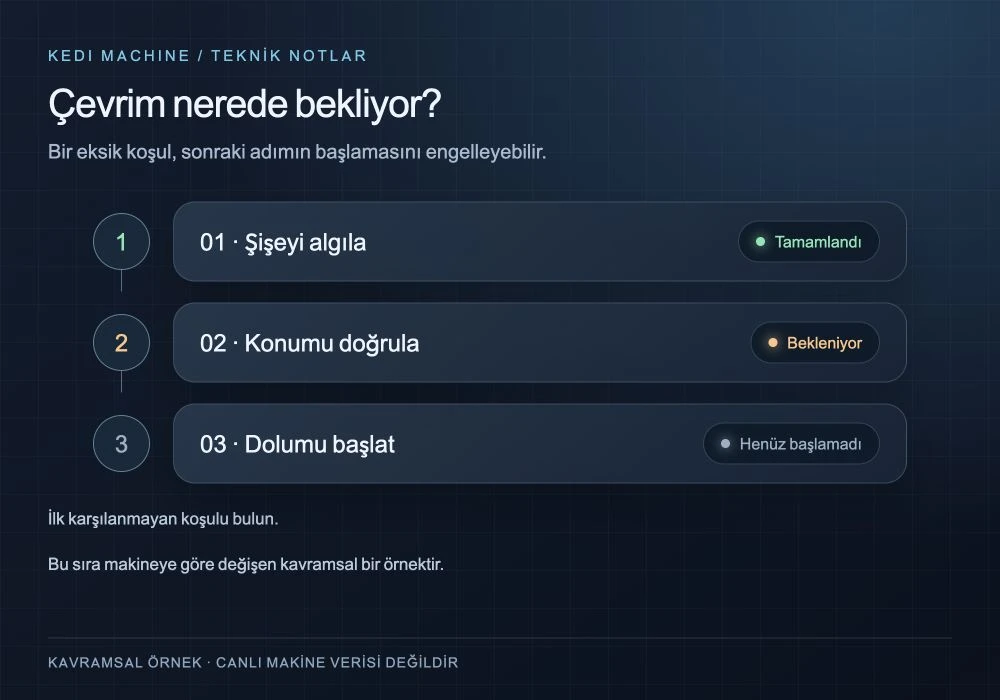
Şişe algılama tek başına yeni çevrim başlatmayabilir. Makine manuel modda, duraklatılmış, tamamlanmış çevrimde bekliyor veya yeni bir başlatma koşulu arıyor olabilir.
Bazı programlar yeni şişeyi algılamak için girişin önce boşalıp sonra tekrar aktif olmasını bekler. Şişe sensörün önünde sürekli duruyorsa yeni bir kenar oluşmaz. Bu davranışın doğru olup olmadığı makinenin iş sırasına göre değerlendirilir; evrensel bir “kenar algılamayı kaldırın” çözümü yoktur.
Reçete değişikliği, sayaç hedefinin tamamlanması veya çevrim ortasında verilen durdurma isteği de bir sonraki adımı etkileyebilir. Reset düğmesinin neyi sıfırladığı ve reset sonrasında yeni bir başlatma isteğinin gerekip gerekmediği açık olmalıdır. Arıza nedeni giderildi diye beklenmedik otomatik yeniden başlatma olmamalıdır.
5. Dolum komutu var ama ürün akmıyorsa ne değişir?
Bu noktada “dolum başlamıyor” ifadesini ayırmak gerekir: PLC dolum adımına geçmiyor mu, yoksa geçtiği halde fiziksel akış oluşmuyor mu?
Komut aktifken akış yoksa ürün beslemesi, pompa, valf ve nozul yolu kendi kılavuzlarıyla incelenir. HMI’daki bir animasyonun başlaması, valfin açıldığını veya ürünün aktığını kanıtlamaz. Ölçüm ya da akış geri bildirimi bulunmuyorsa programın bunu doğrudan bildiği varsayılmaz.
Ürün geliyor ama miktar yanlışsa konu ayrı bir incelemeye dönüşür. Eksik veya fazla dolum rehberi, akış ve miktar sapmasını ayırmak için bir kontrol sırası sunuyor.
6. Şeffaf şişe veya titreşim sinyali kararsızlaştırabilir mi?
Evet, sensörün çalışma ilkesi ve uygulama koşulları algılamayı etkileyebilir. Şişenin malzemesi, rengi, etiketi, sensöre uzaklığı ve arka planı değerlendirilmelidir. Geleneksel bir sensörün şeffaf şişede güvenilir çalışacağı varsayılmaz.
Şişe sensör önünde titreşiyor veya algılama sınırında duruyorsa giriş kısa aralıklarla değişebilir. Giriş filtresi ve programdaki kararlılık süresi ancak gerçek sinyal ve çevrim gereksinimi incelenerek değerlendirilir. Gecikmeyi körlemesine artırmak hızlı geçen şişeleri kaçırmaya da yol açabilir. Sensörün modele özel teach/ayar prosedürünü esas alın.
Kontrol için ne kaydetmeli?
- Makinenin modu ve ekrandaki bekleme mesajı
- Şişe yokken ve varken sensörün göstergesi
- İlgili PLC girişinin ve program etiketinin durumu
- Tutucu/nozul komutu ile varsa konum geri bildirimi
- Çevrimin beklediği adım ve eksik izin
- Sorunun her şişede mi, bekleme sonrası mı, ürün değişiminde mi oluştuğu
Bu kayıtlar sorunun algılama, çevrim mantığı veya fiziksel hareket tarafında olduğunu ayırmaya yardımcı olur. Operatör ekranında gösterilecek alanlar için HMI ekran örneklerini inceleyebilirsiniz.
Sık sorulan sorular
Sensör ışığı yanıyorsa kablo ve PLC girişi sağlam mıdır?
Tek başına bu sonuç çıkarılamaz. LED’in anlamı, çıkış tipi, bağlantı ve doğru PLC girişindeki değişim birlikte kontrol edilir.
Reset atınca neden bazen çalışıyor?
Reset, programda tanımlı bir beklemeyi veya çevrim durumunu değiştirmiş olabilir. Bu, asıl nedenin giderildiğini kanıtlamaz. Reset öncesi eksik koşul ve çevrim adımı kaydedilmelidir.
HMI’da şişe görünüyor ama PLC’de görünmüyorsa?
HMI nesnesinin etiketi, güncelliği ve haberleşmesi kontrol edilir. Görsel gösterge ile PLC’deki gerçek giriş aynı kaynağa dayanmalıdır.
Teknik kaynaklar
- Banner Engineering: şeffaf şişelerin algılanmasıyla ilgili uygulama örneği
- ifm: pnömatik silindir konum algılaması
Bu kaynaklar algılama ilkelerini açıklayan örneklerdir; bağlantı ve ayar için makinenizdeki sensörlerin ve ekipmanların güncel model kılavuzları kullanılır.