Sıvı Dolum Makinesi Neden Eksik veya Fazla Doldurur?
Eksik ya da fazla dolum her zaman süre ayarından kaynaklanmaz. Ölçüm, ürün beslemesi, nozul, dolum yöntemi ve PLC ayarlarını hangi sırayla kontrol edebileceğinizi açıklıyoruz.
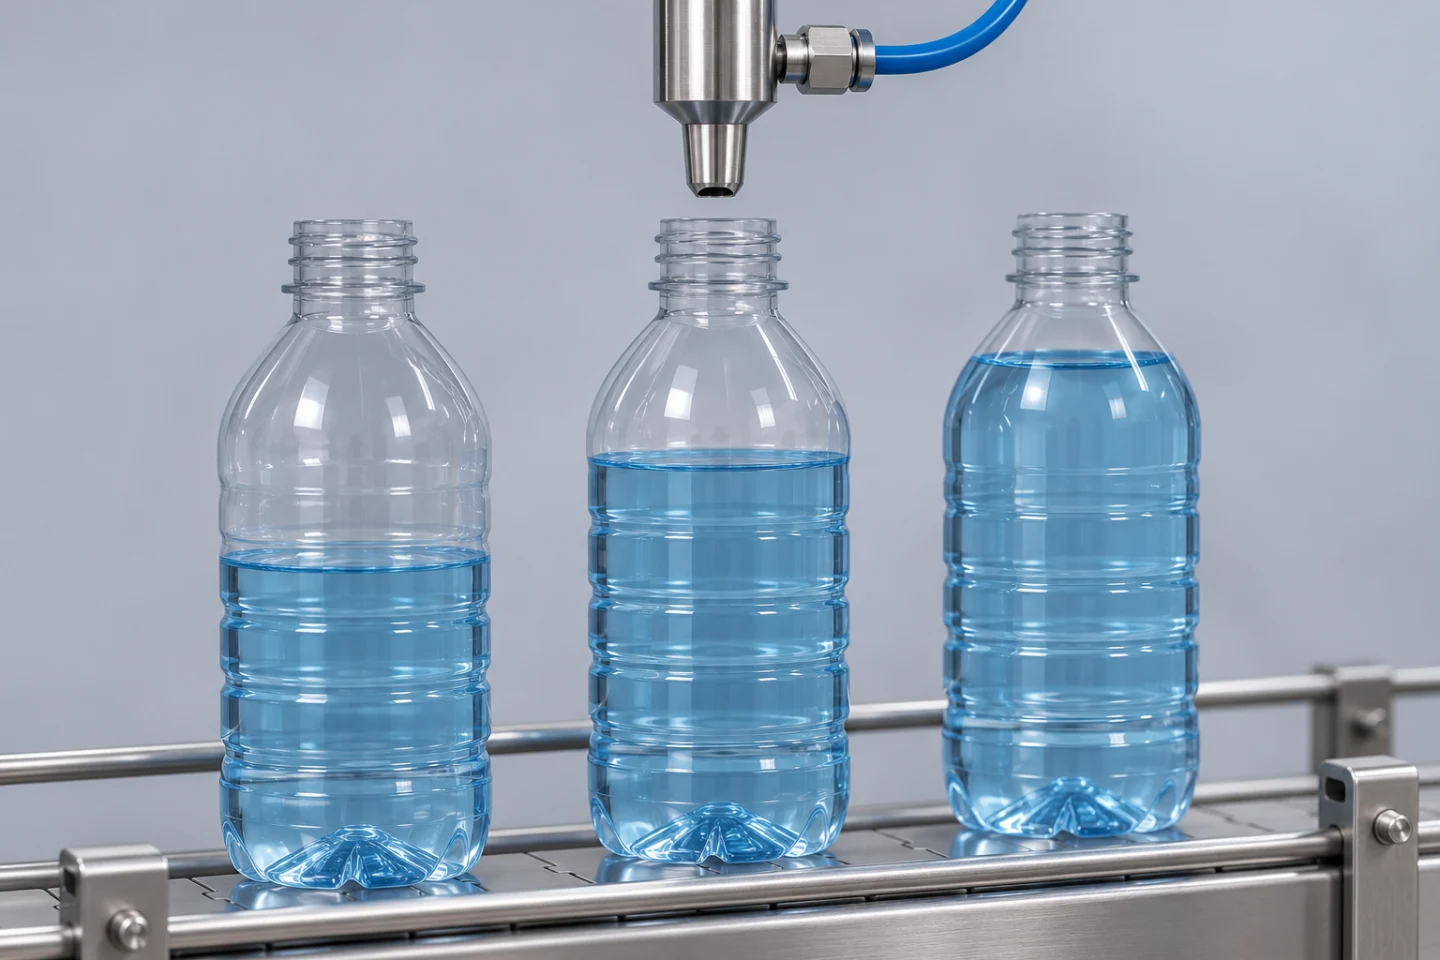
Sıvı dolum makinesinde eksik veya fazla dolum; yanlış ölçüm, değişen ürün akışı, kararsız besleme, nozul damlaması, mekanik aşınma ya da hatalı reçete ve kontrol ayarlarından kaynaklanabilir. İlk adım dolum süresini değiştirmek değil, sapmanın nasıl oluştuğunu ölçerek ayırt etmektir.
Bütün şişeler benzer miktarda eksik mi, dolumlar rastgele mi değişiyor, yoksa yalnızca tek bir nozul mu farklı dolduruyor? Bu üç durum aynı ayarla çözülmeyebilir. Bu rehberdeki çizimler ve sayısal örnekler açıklama amaçlıdır; kapak görseli temsili olarak üretilmiştir ve bir üretim testi kaydı değildir.
1. Önce gerçekten neyi ölçtüğünüzü kontrol edin
Şişelerin dolum seviyesine bakmak tek başına miktar karşılaştırması için yeterli değildir. Aynı ürün farklı şişe iç geometrilerinde farklı yüksekliklerde görünebilir; köpük de seviyeyi olduğundan yüksek gösterebilir.
Karşılaştırma için uygun çözünürlükte, kontrol edilmiş bir terazi kullanın. Boş kabın darasını alın, dolu kabı tartın ve net ürün ağırlığını kaydedin. Kaplar arasında boş ağırlık farkı varsa tek bir şişenin darasını bütün seri için kullanmak sonucu yanıltabilir. Köpük sönmesini ve tartımın kararlı hale gelmesini değerlendirme yönteminizde tutarlı tutun.
Gram ile mililitre aynı birim değildir. Hacim hedefini ağırlıkla kontrol edecekseniz ürünün ilgili sıcaklıktaki yoğunluğu gerekir: kütle = hacim × yoğunluk. Örneğin yalnızca hesap göstermek için yoğunluğu 1,05 g/ml alınan bir ürünün 250 ml’si 262,5 g eder. Kendi ürününüz için bu yoğunluk değerini varsaymayın.
2. Sürekli sapma ile düzensiz dolumu ayırın
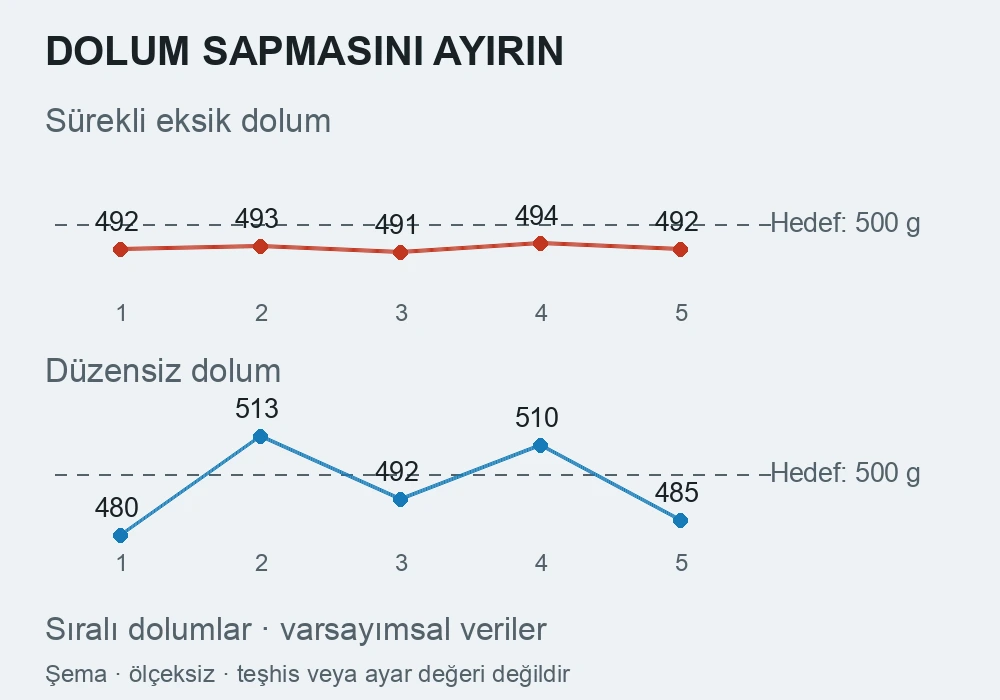
- Her dolum benzer miktarda eksik veya fazla: seçili reçete, kalibrasyon, hedef birimi ve dolum yöntemine uygun ayarları inceleyin. Sabit bir besleme sorunu da benzer görünüm oluşturabilir.
- Ardışık şişeler farklı miktarda: besleme kararlılığı, hava girişi, valf davranışı ve dolum tetiklerinin tekrarlanabilirliğini araştırın.
- Yalnızca bir nozul farklı: o kanaldaki hortum, valf, nozul, bağlantılar ve varsa kanal kalibrasyonunu karşılaştırın.
- Tank azaldıkça sapma büyüyor: besleme seviyesinin akış üzerindeki etkisini kontrol edin.
- Uzun beklemeden sonraki ilk şişe farklı: hattın boşalması, hava birikmesi veya bekleme sırasında damlama ihtimaline bakın.
Bu gözlemler tek başına arıza teşhisi değildir; kontrol edilecek alanı daraltır. Nozul numarası, reçete, ürün sıcaklığı ve tank seviyesini ölçümle birlikte not etmek ilişkiyi görmeyi kolaylaştırır.
3. Zaman kontrollü dolumda aynı süre neden aynı miktar değildir?
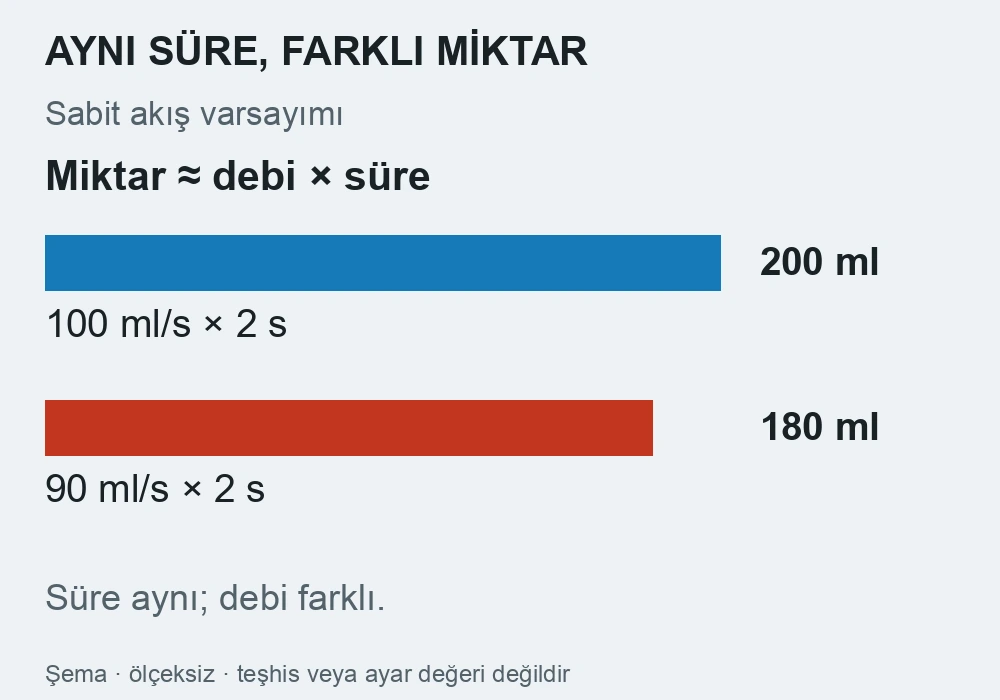
Zaman kontrollü dolumda miktar, dolum boyunca geçen akışın toplamına bağlıdır. Basitleştirilmiş ve sabit akış varsayımıyla miktar ≈ debi × süre denebilir. Süre aynı kalsa da debi değişirse miktar değişir.
Örneğin 2 saniyede, sabit 100 ml/s akış 200 ml; sabit 90 ml/s akış ise 180 ml verir. Bunlar varsayımsal değerlerdir. Gerçek dolumda valfin açılıp kapanma geçişleri ve akışın çevrim içindeki değişimi de hesaba katılır.
Bu yüzden süreyi artırmadan önce şu koşulları inceleyin:
- Tank seviyesi ve ürün besleme basıncı değişiyor mu?
- Ürün sıcaklığı veya kıvamı önceki ayardan farklı mı?
- Emiş hattında hava, gevşek bağlantı ya da akışı kısıtlayan bir bölüm var mı?
- Pompa veya filtre koşulu çevrimler arasında değişiyor mu?
Bu açıklama her dolum yöntemine aynı şekilde uygulanmaz. Pistonlu sistemde strok ve silindirin ürünle dolması; debimetreli sistemde ölçüm ve kesme davranışı; tartımlı sistemde ise tartım ve durdurma kontrolü ayrıca değerlendirilir.
4. Nozul dolum bittikten sonra damlatıyor mu?
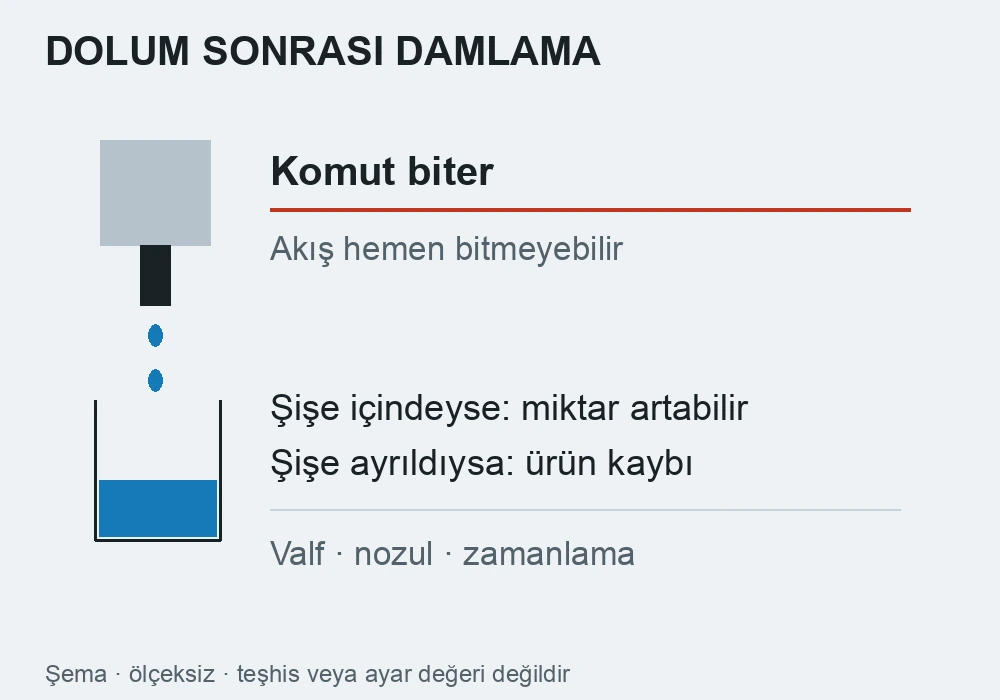
PLC dolum komutunu kapattığında akışın fiziksel olarak aynı anda durduğu varsayılmamalıdır. Valfin kapanma davranışı ve nozul içinde kalan ürün, komut sonrasında şişeye veya konveyöre gidebilir.
Operatörün güvenli gözlem noktasından, dolum sonrası damlamanın hangi anda ve hangi nozulda olduğunu kaydedin. Ürün şişe ayrılmadan içine damlıyorsa miktarı artırabilir; şişe ayrıldıktan sonra dışarı akıyorsa ürün kaybı ve kirlenme oluşturabilir. Nozulun şişeye göre konumu da önemlidir.
Valf oturma yüzeyi, conta, pnömatik hareket ve üretici tarafından tanımlanmış geri emiş/kesme ayarları bakım kapsamında incelenebilir. Makine enerjileri güvenli biçimde izole edilmeden nozul, basınçlı hat veya hareketli parçalara müdahale edilmemelidir. Geri emişi rastgele artırmak da evrensel bir çözüm değildir; ürüne ve sisteme göre etkisi doğrulanmalıdır.
5. Pistonlu, debimetreli ve tartımlı makinelerde ne değişir?
Pistonlu dolum: strok ayarının tekrarlanması, giriş-çıkış valflerinin çalışması, silindirin tam beslenmesi ve sızdırmazlık kontrol edilir. Viskoz bir üründe emiş için yeterli koşul oluşmaması miktarı etkileyebilir. Her sorunu dolum çıkışının açık kalma süresiyle düzeltmeye çalışmak doğru değildir.
Debimetreli dolum: cihazın ürünle uyumu, ölçüm birimi, ölçekleme veya darbe katsayısı ve hedefe ulaşıldığında kesme davranışı incelenir. Kütlesel ve hacimsel debimetrelerin gösterimleri karıştırılmamalıdır. Hava ve montaj koşulları kullanılan ölçüm teknolojisinin kılavuzuna göre değerlendirilir.
Tartımlı dolum: dara, mekanik temas, titreşim, tartım kararlılığı ve varsa kaba/ince dolum geçişi kontrol edilir. Durdurma komutundan sonra akmaya devam eden ürün hedef aşımına katkıda bulunabilir. Kesme öncesi telafi ancak ilgili sistemin desteklediği yöntemle ve ölçümlerle ayarlanmalıdır.
6. PLC ve HMI tarafında hangi bilgiler karşılaştırılmalı?
Önce ekranda seçili olan reçete ile PLC’de aktif olan değerlerin aynı olduğunu doğrulayın. Operatör ekranındaki saniye, milisaniye, gram veya mililitre birimleri ile programdaki ölçeklerin eşleşmesi gerekir.
Bir çevrim için şişe algılama, konum doğrulama, dolum başlangıcı, dolum bitişi ve şişe çıkışının sırasını izlemek yararlıdır. Sensör titreşimi veya yanlış tetikleme, uygulamaya göre eksik çevrim ya da yinelenen komut oluşturabilir. Çevrim ortasında parametre değişikliğinin ne zaman uygulanacağı da tanımlı olmalıdır.
Operatörün görebileceği alanlara örnekler için dolum makinesi HMI ekranları rehberine bakabilirsiniz. Kontrol mantığı veya reçete aktarımıyla ilgili bir değişiklik gerekiyorsa kapsam, PLC ve HMI yazılımı içinde ayrıca ele alınır. Yazılım, kararsız mekanik beslemenin veya bozuk bir valfin yerine geçmez.
7. Ayar değiştirmeden önce kısa kontrol sırası
- Ürünü, reçeteyi, hedefi ve ölçüm birimini kaydedin.
- Aynı yöntemle, darası bilinen kaplarda ardışık dolumları ölçün. Başlangıç incelemesi için örneğin 5–10 dolum kaydı tutabilirsiniz; bu sayı istatistiksel proses doğrulaması veya ürün kabul planı değildir.
- Birden fazla nozul varsa kayıtları kanal bazında ayırın.
- Besleme, hava, damlama ve çevrim sırasını karşılaştırın.
- Yetkili kişinin, makine kılavuzuna uygun olarak tek bir parametreyi değiştirmesini sağlayın; önceki ve sonraki sonucu kaydedin.
- Tek iyi şişeyle karar vermeyin. Başlangıç, sürekli çalışma ve bekleme sonrası koşulları yeniden değerlendirin.
Kabul sınırları ürün şartnamesine, proses gereksinimlerine ve geçerli kurallara göre ayrıca belirlenir; bu yazı bütün ürünler için bir tolerans yüzdesi tanımlamaz.
Sık sorulan sorular
Dolum süresini artırmak eksik dolumu çözer mi?
Zaman kontrollü bir sistemde koşullar kararlıysa miktarı artırabilir. Hava girişi, değişken debi veya valf sorunu varsa yalnızca süre artırmak düzensizliği gidermeyebilir ve bazı şişeleri fazla doldurabilir.
Şişe seviyesi düşük görünüyorsa ürün mutlaka eksik midir?
Hayır. Kap geometrisi, köpük ve ürünün yerleşmesi görünümü etkiler. Tanımlanmış ölçüm yönteminizle net miktarı kontrol edin.
Dolum hatası mutlaka PLC yazılımından mı kaynaklanır?
Hayır. Ölçüm, besleme, mekanik ve kontrol etkenleri birlikte değerlendirilir. Reçete değerleri ve çevrim kayıtları, yazılım kaynaklı bir sapma ile fiziksel akış değişimini ayırmaya yardımcı olur.
İlgili üretici kaynakları
- FILAMATIC: köpürme, değişken dolum hızı ve damlama hakkında teknik sorular
- Watson-Marlow Quantum 600 kullanım kılavuzu: akış kalibrasyonu
Bu kaynaklar belirli ekipmanları açıklar. Ayar ve bakım adımlarında kendi makinenizin, pompanızın ve ölçüm cihazınızın modeline ait güncel kılavuzu esas alın.