Warum füllt eine Flüssigkeitsabfüllmaschine zu wenig oder zu viel ab?
Abweichende Füllmengen liegen nicht immer an der Zeiteinstellung. So prüfen Sie Messung, Produktzufuhr, Fülldüsen, Abfüllverfahren und SPS-Parameter in sinnvoller Reihenfolge.
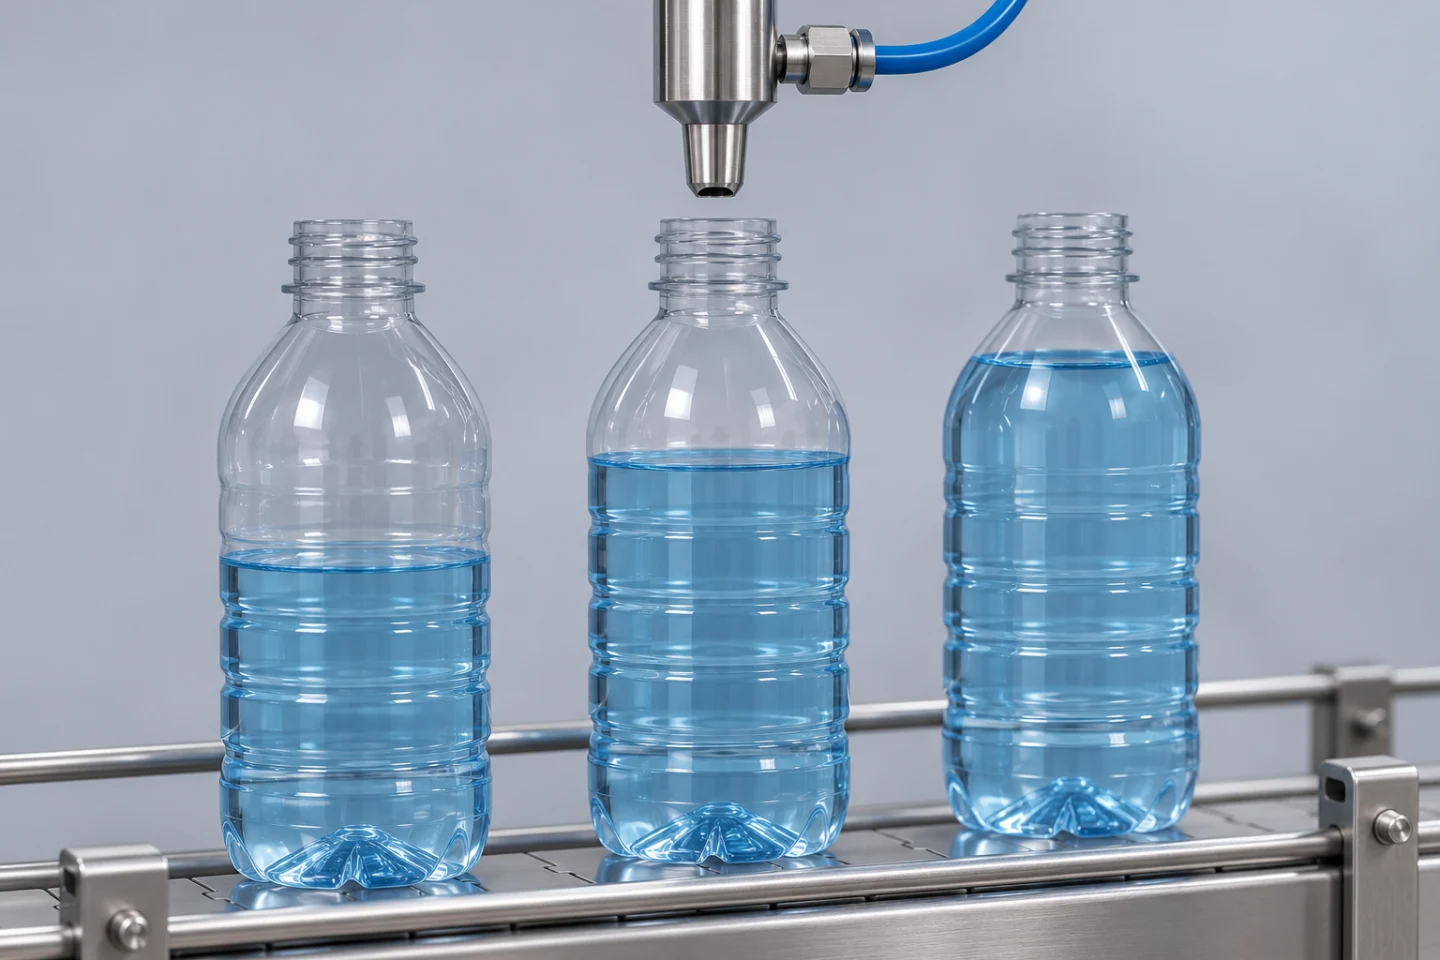
Zu kleine oder zu große Füllmengen können durch Messfehler, veränderten Durchfluss, instabile Produktzufuhr, nachtropfende Düsen, Verschleiß oder fehlerhafte Rezept- und Steuerungsparameter entstehen. Zuerst sollte das Muster der Abweichung gemessen werden, bevor die Füllzeit verändert wird.
Sind alle Flaschen ähnlich unterfüllt, schwanken aufeinanderfolgende Füllungen oder weicht nur eine Düse ab? Diese Fälle verlangen unterschiedliche Prüfungen. Diagramme und Zahlenbeispiele dienen der Erklärung. Das generierte Titelbild zeigt keinen dokumentierten Produktionstest.
1. Zuerst die Messmethode prüfen
Die sichtbare Füllhöhe allein ist kein zuverlässiger Mengenvergleich. Unterschiedliche Innengeometrien der Flaschen und Schaum können den Eindruck verändern.
Verwenden Sie eine geprüfte Waage mit geeigneter Auflösung. Leergewicht bestimmen, gefülltes Gebinde wiegen und die Nettomasse des Produkts dokumentieren. Bei unterschiedlichen Leergewichten kann die Tara einer einzigen Flasche für die gesamte Serie einen Messfehler verursachen. Vorgehen bei Schaumberuhigung und stabiler Gewichtsanzeige einheitlich halten.
Gramm und Milliliter sind unterschiedliche Einheiten. Für die Prüfung eines Volumens über die Masse wird die Produktdichte bei der relevanten Temperatur benötigt: Masse = Volumen × Dichte. Nur als Rechenbeispiel ergeben 250 ml bei 1,05 g/ml eine Masse von 262,5 g. Diese Dichte darf nicht für das eigene Produkt vorausgesetzt werden.
2. Gleichmäßige Abweichung und Streuung unterscheiden
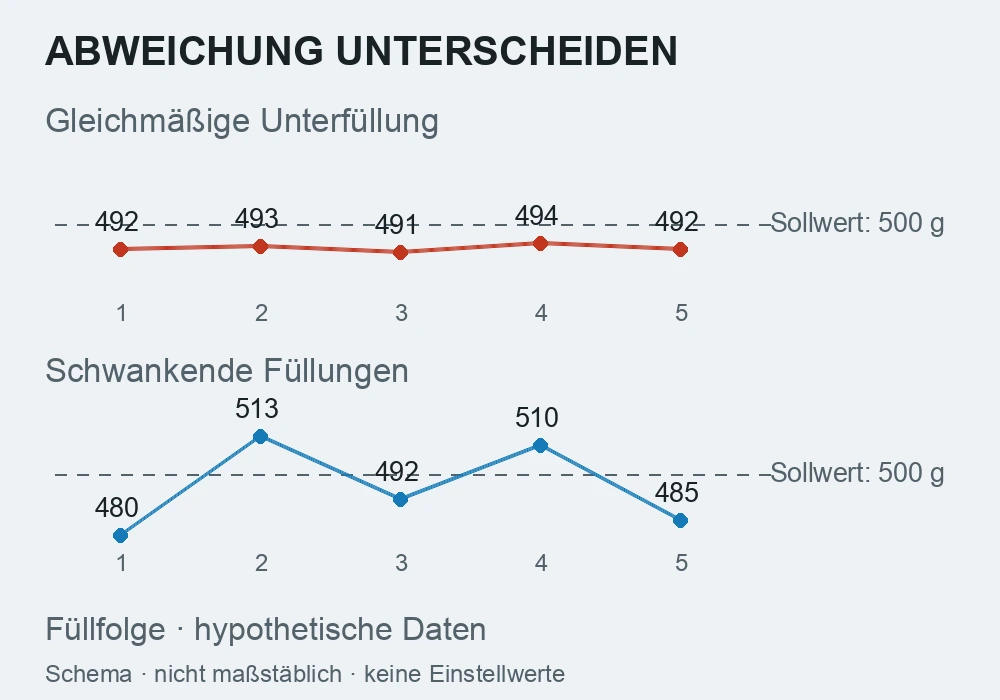
- Jede Füllung ähnlich zu niedrig oder zu hoch: Rezept, Kalibrierung, Zieleinheit und verfahrensbezogene Parameter prüfen. Auch eine gleichbleibende Störung der Zufuhr kann dieses Bild erzeugen.
- Aufeinanderfolgende Flaschen schwanken: Stabilität der Zufuhr, Lufteintritt, Ventilverhalten und reproduzierbare Auslösung untersuchen.
- Nur eine Düse weicht ab: Schlauch, Ventil, Düse, Anschlüsse und gegebenenfalls die Einzelkalibrierung dieses Kanals vergleichen.
- Abweichung wächst mit sinkendem Tankfüllstand: Einfluss der Zufuhrhöhe auf den Durchfluss prüfen.
- Erste Flasche nach einer Pause weicht ab: Rücklaufen, Luftansammlung oder Nachtropfen während der Pause berücksichtigen.
Diese Beobachtungen grenzen die Prüfung ein, beweisen aber noch keine bestimmte Ursache. Düsennummer, Rezept, Produkttemperatur und Tankfüllstand zusammen mit den Messwerten festhalten.
3. Warum liefert dieselbe Füllzeit unterschiedliche Mengen?
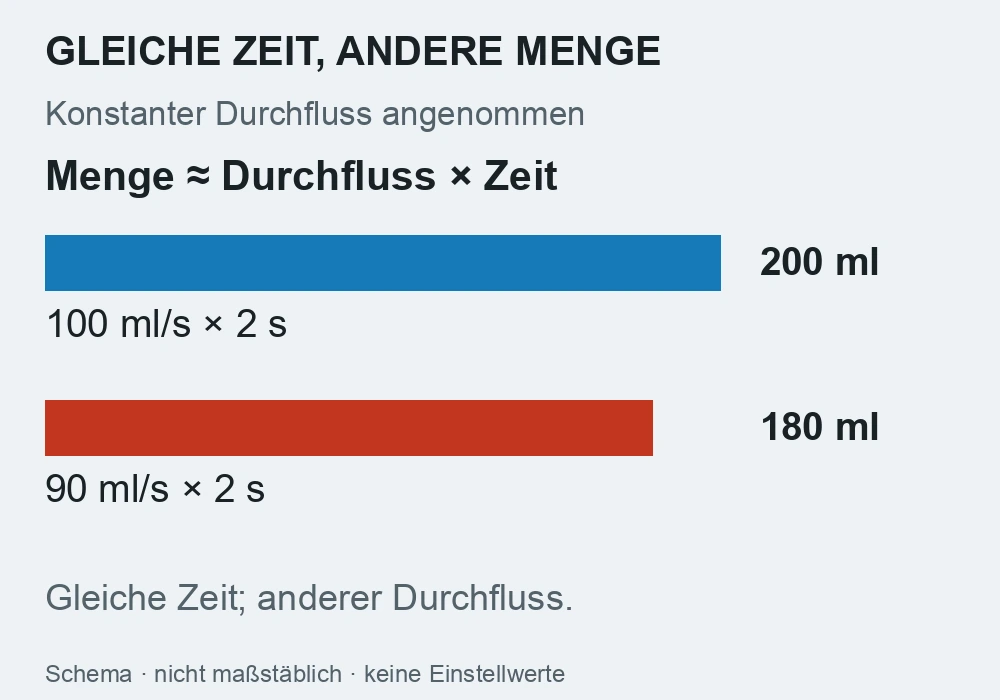
Bei zeitgesteuerter Abfüllung ergibt sich die Menge aus dem gesamten Durchfluss während des Füllintervalls. Vereinfacht und bei konstantem Durchfluss gilt Menge ≈ Durchfluss × Zeit. Ändert sich der Durchfluss, ändert sich auch bei gleicher Zeit die Menge.
Zwei Sekunden bei konstant 100 ml/s ergeben beispielsweise 200 ml; bei 90 ml/s sind es 180 ml. Dies sind hypothetische Werte. In der realen Maschine wirken außerdem Öffnungs- und Schließvorgänge sowie Durchflussänderungen während des Zyklus.
Vor einer Zeitverlängerung prüfen: Ändern sich Tankfüllstand oder Versorgungsdruck? Weichen Temperatur oder Viskosität vom bisherigen Zustand ab? Gelangt Luft in die Saugleitung? Beeinflussen eine Engstelle, die Pumpe oder der Filter die Zufuhr?
Daraus folgt keine einheitliche Einstellregel für alle Abfüllverfahren. Kolbenhub und Kammerfüllung, Durchflussmessung und Abschaltung oder Wägung und Stoppverhalten sind verfahrensbezogen zu beurteilen.
4. Tropft die Düse nach dem Füllende?
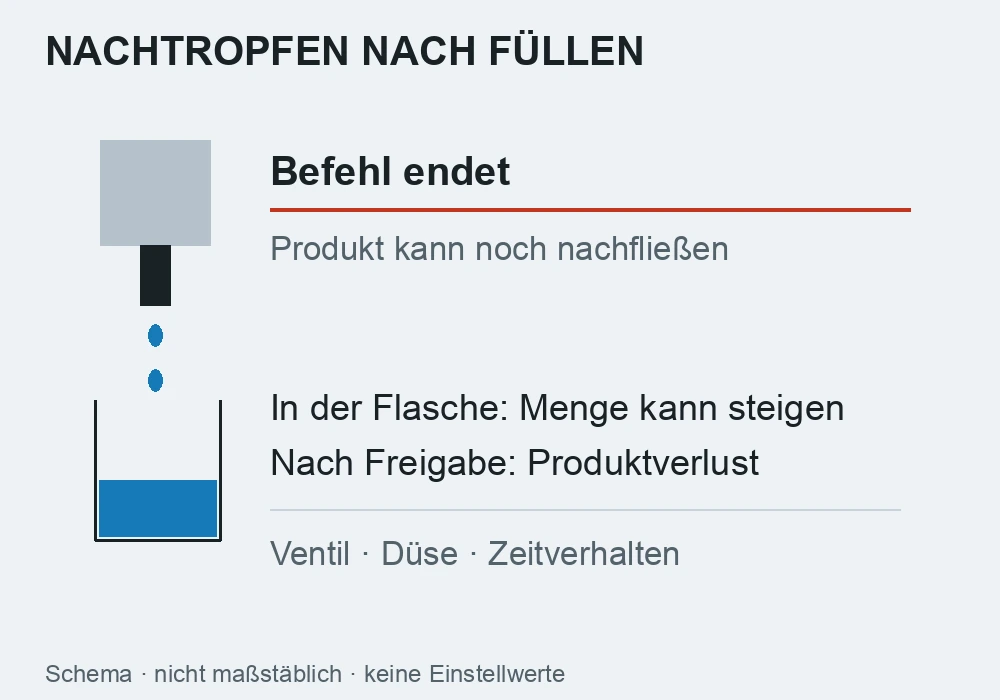
Das Ende des SPS-Füllbefehls bedeutet nicht, dass der physische Produktstrom exakt gleichzeitig endet. Ventilreaktion und Restprodukt in der Düse können die abgegebene Menge beeinflussen.
Von der vorgesehenen sicheren Beobachtungsposition aus festhalten, welche Düse wann nachtropft. Produkt, das vor dem Weitertransport noch in die Flasche fällt, kann die Menge erhöhen. Später austretendes Produkt verursacht Verlust und Verschmutzung. Auch die Ausrichtung zwischen Flasche und Düse ist wichtig.
Ventilsitz, Dichtungen, pneumatische Bewegung und herstellerseitig vorgesehene Rücksaug- oder Abschaltparameter können eine Wartungsprüfung erfordern. Vor Eingriffen an Düsen, druckführenden Leitungen und beweglichen Teilen die Maschinenenergien sicher isolieren. Rücksaugung pauschal zu erhöhen ist keine allgemeine Lösung; die Wirkung muss am konkreten Produkt und System geprüft werden.
5. Was unterscheidet Kolben-, Durchfluss- und Gewichtsabfüllung?
Kolbenabfüllung: Wiederholbarkeit des Hubs, Ein- und Auslassventile, vollständige Kammerbefüllung und Dichtheit prüfen. Bei viskosen Produkten kann eine unzureichende Ansaugung die Menge beeinflussen. Eine längere Ausgangsaktivierung behebt nicht jede Ursache.
Durchflussbasierte Abfüllung: Produkteignung des Messgeräts, Einheit, Skalierung beziehungsweise Impulsfaktor und Abschaltverhalten prüfen. Massen- und Volumenstrom nicht verwechseln. Luft und Einbaubedingungen anhand der Anleitung der verwendeten Messtechnik beurteilen.
Gewichtsabfüllung: Tara, mechanische Berührung, Schwingungen, stabile Messwerte und gegebenenfalls Grob-/Feinfüllung kontrollieren. Nach dem Stopp noch zufließendes Produkt kann zur Überfüllung beitragen. Eine Vorabschaltung nur mit einem vom System unterstützten Verfahren und überprüften Messwerten einstellen.
6. Welche SPS- und HMI-Werte sollten verglichen werden?
Das am Bildschirm ausgewählte Rezept muss mit den aktiven Werten in der SPS übereinstimmen. Sekunden, Millisekunden, Gramm und Milliliter müssen zu Einheiten und Skalierung im Programm passen.
Flaschenerkennung, Positionsbestätigung, Füllbeginn, Füllende und Flaschenfreigabe für einen Zyklus verfolgen. Flatternde Sensorsignale oder falsche Trigger können je nach Anwendung unvollständige Zyklen oder wiederholte Befehle auslösen. Auch der Zeitpunkt, zu dem Parameteränderungen wirksam werden, muss festgelegt sein.
Unser Leitfaden zu HMI-Bedienbildern für Abfüllmaschinen zeigt geeignete Bedieninformationen. Änderungen an Ablauf oder Rezeptübertragung gehören zum Umfang der SPS- und HMI-Programmierung. Software ersetzt weder eine stabile mechanische Zufuhr noch ein funktionsfähiges Ventil.
7. Kurze Prüfreihenfolge vor einer Parameteränderung
- Produkt, Rezept, Sollwert und Einheit notieren.
- Aufeinanderfolgende Füllungen mit derselben Methode und bekannten Gebindetaren messen. Beispielsweise 5–10 Füllungen können einer ersten Fehlersuche dienen; dies ist keine statistische Prozessvalidierung und kein Produktannahmeplan.
- Bei mehreren Düsen Ergebnisse kanalweise trennen.
- Zufuhr, Luft, Nachtropfen und Zyklusablauf vergleichen.
- Eine befugte Person einen einzelnen Parameter gemäß Maschinenanleitung ändern lassen; Ergebnisse davor und danach dokumentieren.
- Anlauf, Dauerbetrieb und Wiederanlauf nach einer Pause erneut prüfen. Eine einzelne passende Flasche reicht als Nachweis nicht aus.
Akzeptanzgrenzen richten sich nach Produktspezifikation, Prozessanforderungen und anwendbaren Regeln. Dieser Beitrag legt keinen allgemeinen Toleranzprozentsatz fest.
Häufige Fragen
Behebt eine längere Füllzeit eine Unterfüllung?
In einem stabilen zeitgesteuerten System kann dadurch mehr Produkt abgegeben werden. Bei Lufteintritt, schwankendem Durchfluss oder Ventilfehlern kann die Streuung bestehen bleiben und bei einzelnen Flaschen Überfüllung entstehen.
Bedeutet ein niedriger sichtbarer Stand immer Unterfüllung?
Nein. Gebindegeometrie, Schaum und Beruhigung beeinflussen das Erscheinungsbild. Die Nettomenge mit dem festgelegten Messverfahren prüfen.
Liegt ein Füllfehler immer an der SPS-Software?
Nein. Messung, Zufuhr, Mechanik und Steuerung gemeinsam untersuchen. Aktive Rezeptwerte und Zyklusaufzeichnungen helfen, eine steuerungsbedingte Abweichung von verändertem Produktfluss zu unterscheiden.
Weiterführende Herstellerunterlagen
- FILAMATIC: Fragen zu Schaum, variablen Füllgeschwindigkeiten und Nachtropfen
- Watson-Marlow Quantum 600 Bedienungsanleitung: Durchflusskalibrierung
Die Quellen beschreiben bestimmte Geräte. Für Einstellung und Wartung sind die aktuellen Unterlagen der eigenen Maschine, Pumpe und Messtechnik maßgeblich.