HMI-Bedienbilder für Abfüllmaschinen: Beispiele
Was gehört auf das Bedienpanel einer Abfüllmaschine? Ein Entwurf für die Flüssigkeitsabfüllung erklärt Maschinenstatus, Füllparameter, Produktrezepte und Alarmmeldungen.
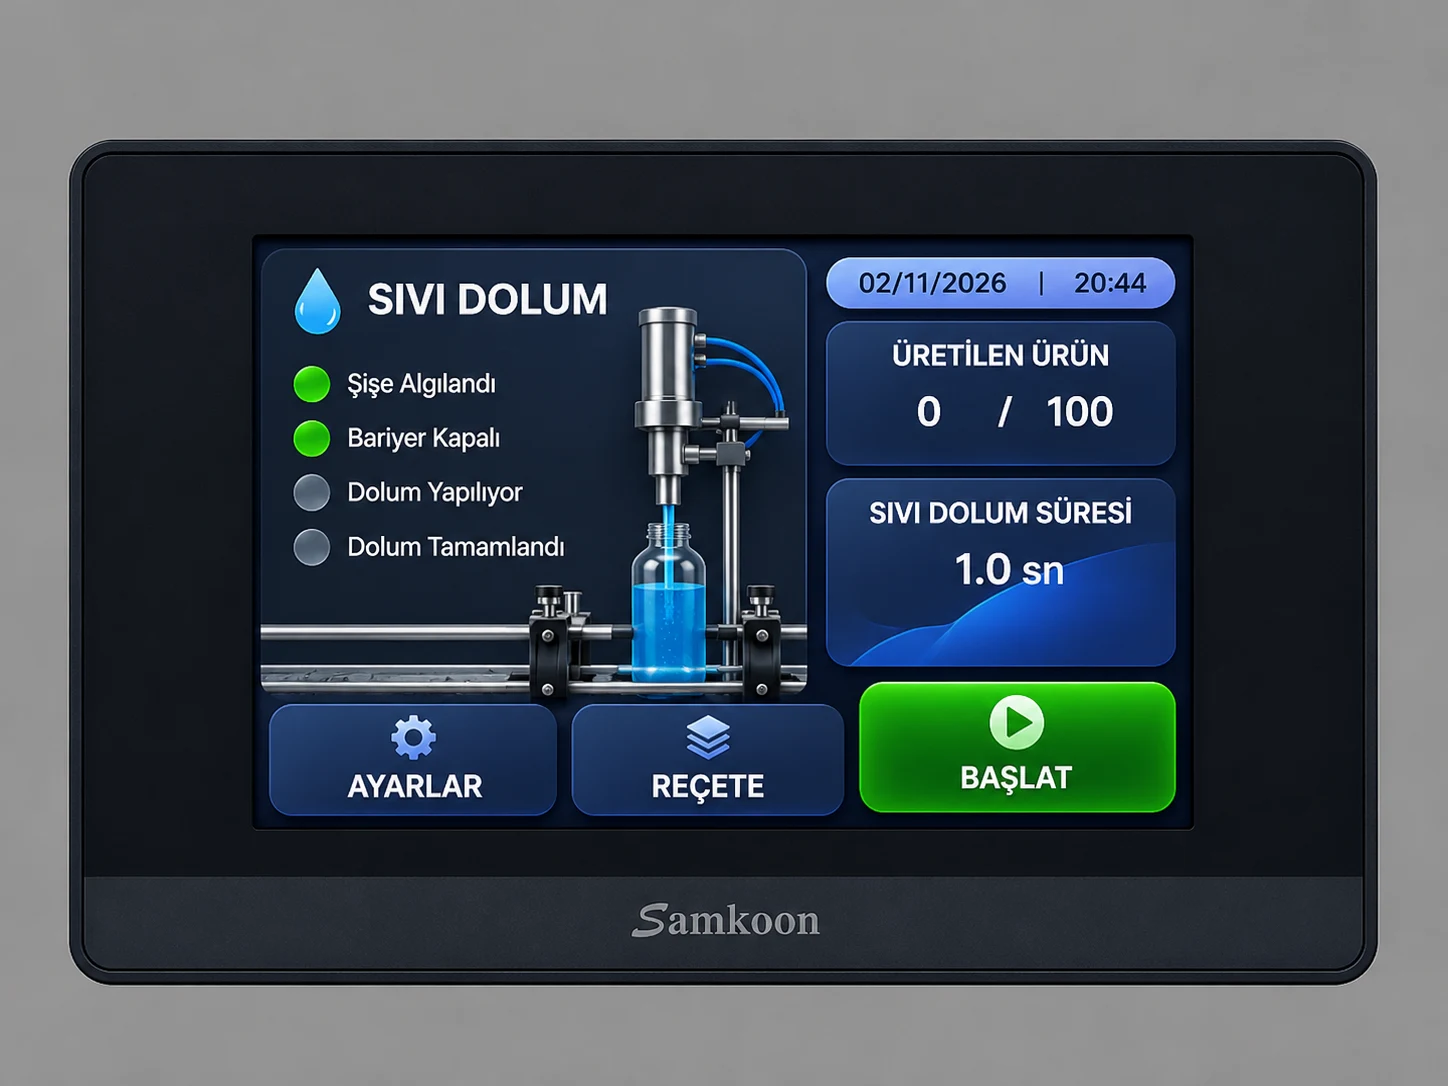
Ein HMI-Bedienbild für eine Abfüllmaschine sollte zeigen, was die Maschine gerade tut, welche Produktparameter aktiv sind und warum der Ablauf wartet. Häufig benötigte Informationen gehören auf das Hauptbild. Detaillierte Einstellungen, Rezepte und Alarme können eigene Seiten erhalten.
Die Abbildung zeigt einen Bedienoberflächenentwurf auf einem Samkoon-Panel. Sie ist weder eine Aufnahme aus einer in Betrieb genommenen Maschine noch ein herunterladbares, getestetes Samkoon-Projekt. Das Hauptbild ist dargestellt; die weiteren Seiten werden als Gestaltungsvorschläge beschrieben. Die türkischen Beschriftungen des Beispiels werden im Text erläutert.
Wie beeinflusst das Abfüllverfahren das Bedienbild?
Die angezeigten Felder richten sich nach dem tatsächlichen Steuerungsverfahren. Eine Gestaltung lässt sich wiederverwenden; Messwerte und einstellbare Parameter hängen von der Maschine ab.
- Zeitgesteuerte Flüssigkeitsabfüllung: Füllzeit und Wartezeiten stehen im Vordergrund. Bei schäumenden Produkten können, sofern die Maschine es unterstützt, langsame/schnelle Füllstufen oder eine Wartezeit nach der Füllung hinzukommen.
- Gewichtsbasierte Pulverabfüllung: Sollgewicht, Istgewicht, Tara und gegebenenfalls Grob-/Feindosierung sind wichtig. Der angezeigte Gewichtswert muss vom tatsächlichen Wägesystem stammen.
- Unterspiegelabfüllung: Düsenposition sowie die Abfolge von Füllung und Hub lassen sich anzeigen. Angeforderte Bewegungen und bestätigte Positionen müssen getrennt bleiben.
Die nachfolgenden Einstell-, Rezept- und Alarmbilder sind erklärende Bildschirmdiagramme. Ihre Zeitwerte sind Beispiele und keine Produktionsparameter.
1. Welche Informationen gehören auf das Hauptbild?
Links stehen Flasche und Fülldüse, rechts Produktionszähler und Füllzeit. Unten befinden sich Einstellungen, Rezept und Start. Jede Statusanzeige sollte eine konkrete Frage beantworten:
- Flasche erkannt: Meldet der Sensor an der Füllposition eine Flasche?
- Stopper geschlossen: Liegt die erforderliche Positionsrückmeldung des Stoppers oder Halters vor?
- Füllung läuft: Ist der Füllschritt in der SPS aktiv?
- Füllung abgeschlossen: Ist die festgelegte Abschlussbedingung erfüllt?
Ein Schließbefehl bestätigt noch keine physische Position. Ohne Positionssensor ist eine Beschriftung wie „Schließbefehl aktiv“ genauer als „geschlossen“. Text sollte die Farbanzeige ergänzen. Bei Kommunikationsverlust dürfen alte Werte nicht wie aktuelle Maschinenzustände erscheinen.
2. Was zählt der Produktionszähler?
Die Anzeige 0 / 100 kann abgeschlossene Zyklen und die Sollstückzahl darstellen. Entscheidend ist das Zählereignis: Flaschenerkennung, abgeschlossene Füllung oder Annahme nach einer gesonderten Qualitätsprüfung?
Ein Zähler für abgeschlossene Füllzyklen sollte ohne entsprechende Prüfung nicht „Gutteile“ heißen. Gesamtfüllungen, Ausschuss und Chargenziel lassen sich getrennt führen. Eine Bestätigung vor dem Zurücksetzen kann versehentlichen Datenverlust verhindern.
3. Füllzeit ist nicht automatisch Füllmenge
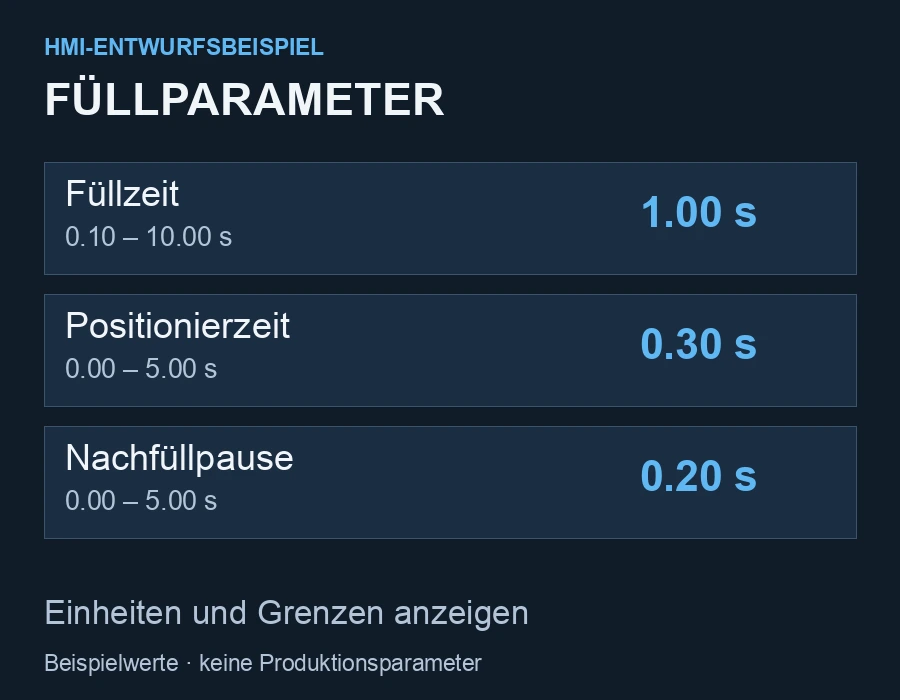
Im Beispiel steht 1,0 Sekunden als Füllzeit. Bei einer zeitgesteuerten Maschine kann dies die Aktivierungsdauer des Füllausgangs bezeichnen. Daraus ergibt sich allein noch keine Menge in Millilitern. Durchfluss, Druck, Temperatur, Viskosität und Mechanik beeinflussen das Ergebnis.
Eine Einstellseite kann Füllzeit, Wartezeit zum Positionieren der Flasche, Nachlaufwartezeit und gegebenenfalls einen Drehzahl- oder Geschwindigkeits-Sollwert enthalten. Jeder Wert braucht eine Einheit und zulässige Grenzen. Zeitgesteuerte, durchflussgemessene und gewichtsbasierte Anlagen benötigen nicht dieselben Parameter.
Es muss klar sein, ob eine Änderung im laufenden oder erst im nächsten Zyklus gilt. Werte sollten auch in der SPS geprüft werden. Eine Mengenanzeige setzt eine geeignete Messung oder Kalibrierung voraus; ein Zeitfeld einfach mit „ml“ zu beschriften reicht nicht.
4. Wie kann eine Rezeptseite aufgebaut sein?
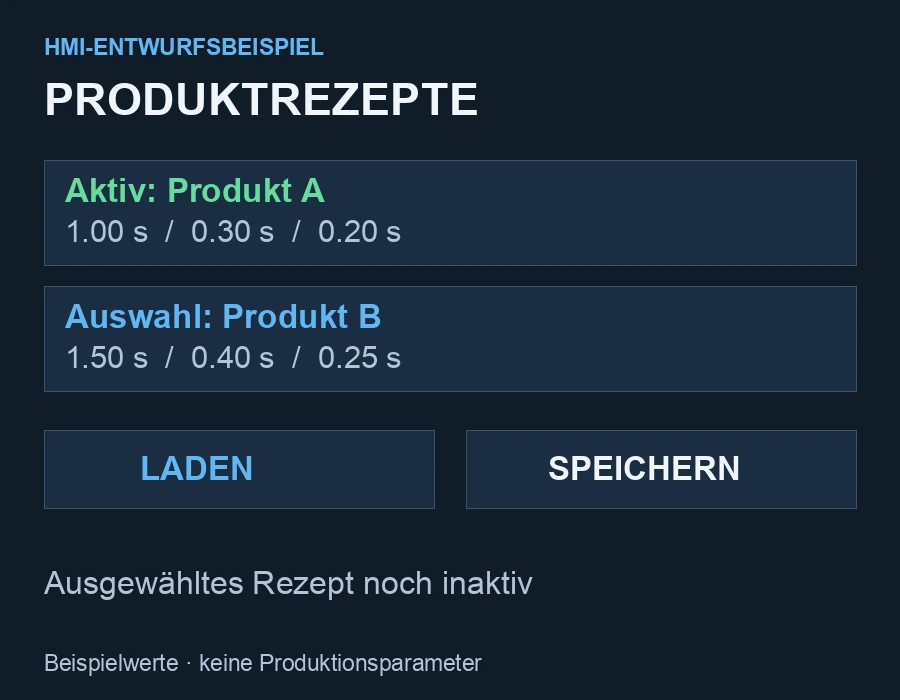
Ein Rezept fasst zusammengehörige Produkteinstellungen zusammen. Unter „Produkt A — 250-ml-Flasche“ könnten Füllzeit und Wartezeiten gespeichert sein. Die Flaschengröße im Namen beschreibt das Produkt und bestätigt keine tatsächlich erreichte Füllmenge.
Ausgewähltes Rezept und aktives Rezept müssen unterscheidbar sein. Das Antippen einer Listenzeile sollte die laufende Maschine nicht unbemerkt umstellen. Laden, Speichern und Speichern unter brauchen klar getrennte Bedeutungen.
Ein möglicher Ablauf: Datensatz auswählen, Werte prüfen, das Laden im passenden Maschinenzustand bestätigen und den aktiven Rezeptnamen kontrollieren. Welche Daten einen Spannungsausfall überstehen und wie Rezepte gesichert werden, hängt vom verwendeten SPS- und HMI-Modell ab.
5. Welche Informationen braucht eine Alarmmeldung?
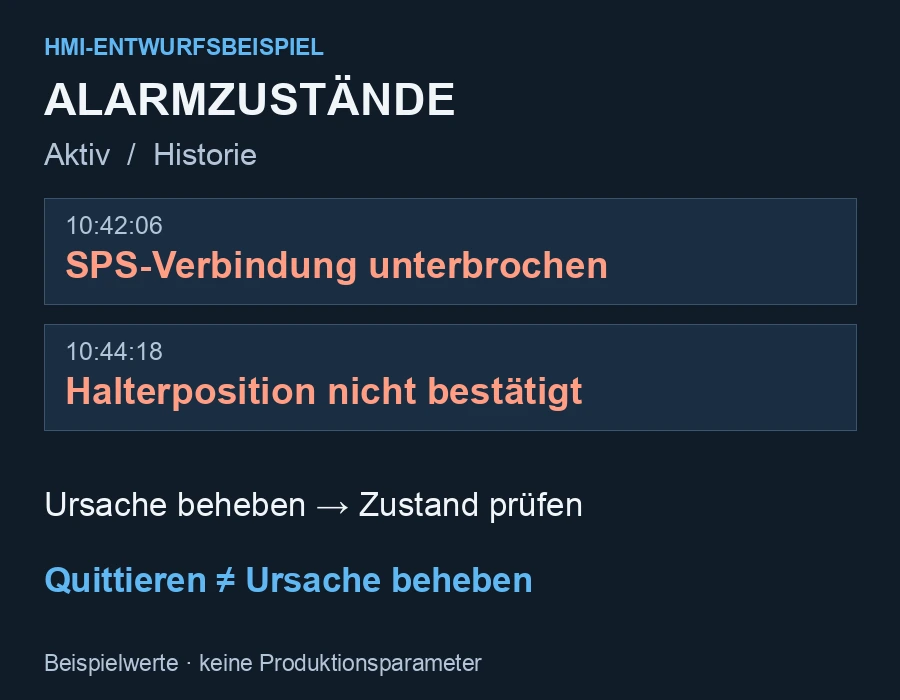
Hilfreich sind eine konkrete Ursache, der Zeitpunkt und ein Hinweis auf die Prüfstelle. Beispiele, sofern die entsprechende Rückmeldung oder Überwachung vorhanden ist:
- „Warten auf Flasche: Sensor an der Füllposition prüfen.“
- „Zeitüberschreitung beim Schließen des Halters: Positionsrückmeldung fehlt.“
- „SPS-Kommunikation unterbrochen: Maschinenstatus wird nicht aktualisiert.“
Ein normaler Wartezustand ist nicht automatisch eine Störung. Ob fehlende Flaschen nach einer bestimmten Zeit einen Alarm auslösen sollen, hängt vom Prozess ab.
Quittieren bedeutet nicht, dass die Alarmursache behoben ist. Aktive Meldungen, Historie, Quittierung und Wiederanlauf müssen getrennt betrachtet werden. Die Siemens-Dokumentation unterscheidet kommende, gehende und quittierte Alarmzustände. Dies ist eine begriffliche Referenz, keine Anleitung für Samkoon-Menüs. Der Funktionsumfang ist am konkreten Modell zu prüfen.
6. Start, Stopp und Betriebsbereitschaft
Die Starttaste kann eine Anforderung an die SPS senden. Betriebsart, Zykluszustand und definierte Freigaben entscheiden, ob sie angenommen wird. Fehlt eine Voraussetzung, sollte die Bedienperson den Grund sehen können.
Im dargestellten Hauptbild fehlt eine Stopptaste. Für eine reale Maschine müssen normales Anhalten und das Verhalten einer laufenden Füllung eindeutig festgelegt werden. Eine Taste auf einem Standard-HMI ersetzt keinen physischen Not-Halt und keine erforderlichen Sicherheitseinrichtungen. Die Abbildung allein ist kein vollständiger Steuerungsentwurf.
Kurze Checkliste für die Prüfung
- Ist erkennbar, warum die Maschine wartet?
- Sind Befehle und bestätigte Positionen getrennt?
- Haben Zahlenwerte Einheiten und zulässige Grenzen?
- Sind ausgewählte und aktive Rezepte unterscheidbar?
- Kann eine Quittierung einen unerwarteten Wiederanlauf auslösen?
- Werden veraltete Werte bei Kommunikationsverlust kenntlich gemacht?
- Sind Schrift und Touchflächen am tatsächlichen Panel gut bedienbar?
Ein gutes Bedienbild passt zum tatsächlichen SPS-Zustand. Die grafische Gestaltung unterstützt die Orientierung; eindeutige Rückmeldungen machen den Ablauf verständlich.
Häufige Fragen zu HMI-Bildern für Abfüllmaschinen
Kann ein Panel Einstellungen für verschiedene Flaschen speichern?
Ja, eine vom gewählten HMI und der SPS unterstützte Rezeptverwaltung kann Einstellgruppen für Produkte oder Flaschen speichern. Mechanische Anpassungen und Produkttests bleiben erforderlich. Ein geladenes Rezept macht nicht jede Verpackung kompatibel.
Führt eine längere Füllzeit zu mehr Füllmenge?
Bei zeitgesteuerten Systemen kann dies unter sonst gleichen Bedingungen zutreffen. Ein identischer linearer Zusammenhang zwischen Zeit und Menge darf jedoch nicht für jedes Produkt vorausgesetzt werden. Mit dem tatsächlichen Produkt messen und prüfen.
Ist die SPS-Marke bei der HMI-Gestaltung wichtig?
Ja. Panel und SPS benötigen ein kompatibles Kommunikationsprotokoll und passende Adressen. Beide müssen nicht vom gleichen Hersteller sein; Modelle und Kommunikationsoptionen sind gemeinsam zu prüfen. Unsere Seite zur SPS- und HMI-Programmierung erläutert die Einordnung in das Softwareprojekt.